激光器零部件CNC精密加工 从技术特点到质量保障
激光器零部件CNC精密加工:从技术特点到质量保障
激光器作为高精密光学与电子系统的集成载体,其性能直接取决于核心零部件的加工精度。无论是谐振腔镜座的位置公差,还是冷却流道的表面质量,抑或射频屏蔽腔体的尺寸一致性,都对CNC精密加工提出了远高于通用机械加工的要求。本文围绕激光器零部件的加工特点,梳理关键工艺要点与质量控制逻辑,为相关制造环节提供参考。
一、激光器零部件的加工难点
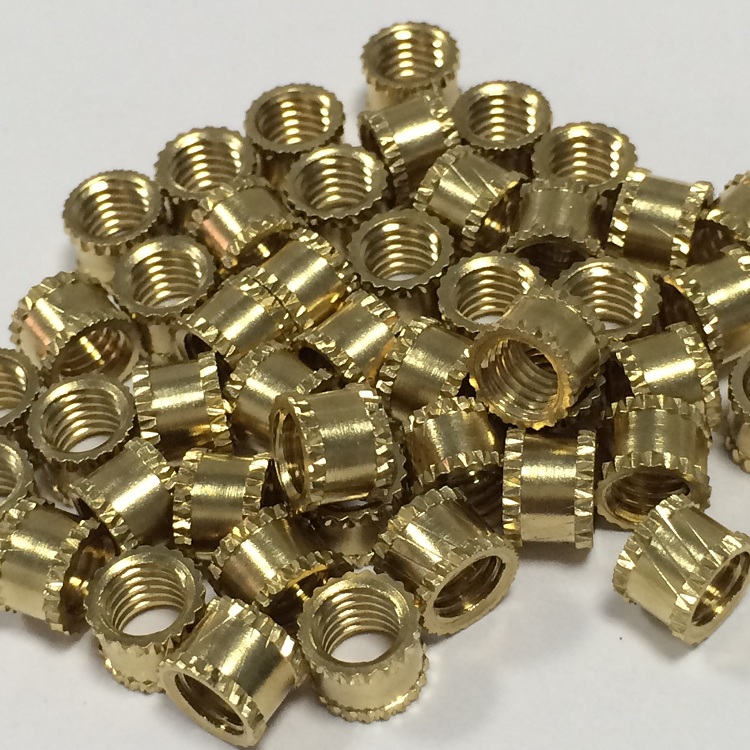
激光器零部件有别于常规结构件,其加工难点集中在三个层面。第一,材料多样且加工性差异大:铝合金用于轻量化腔体,无氧铜用于散热组件,不锈钢用于真空接口,陶瓷与可伐合金用于绝缘与封接部位,不同材料对切削参数、刀具选择和冷却方式的要求截然不同。第二,精度要求分布不均但关键尺寸极严:光学安装面的平面度常在微米级,孔系位置度需控制在±0.005 mm以内,而部分非关键外形面则允许较宽公差,这种“局部高精、整体协调”的特征要求工艺编排有明确的精度分配策略。第三,薄壁与深腔结构普遍存在:激光器腔体多为薄壁框体,加工中易产生让刀与振动,深腔冷却流道则对排屑与表面完整性提出挑战。
二、CNC精密加工的工艺要点
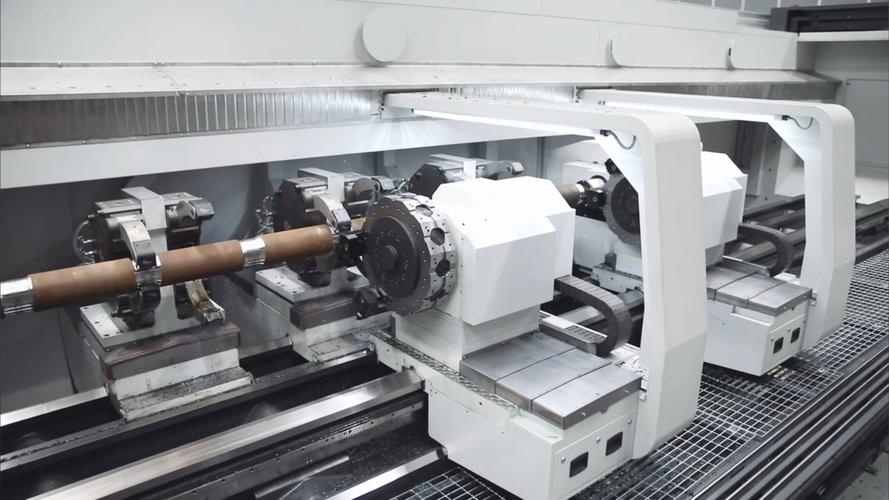
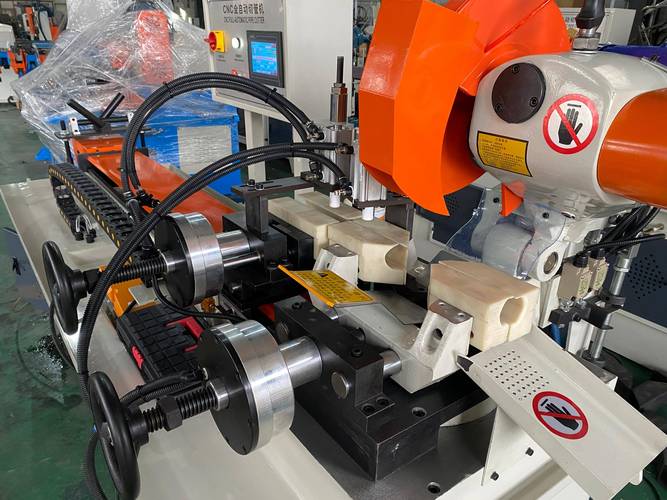
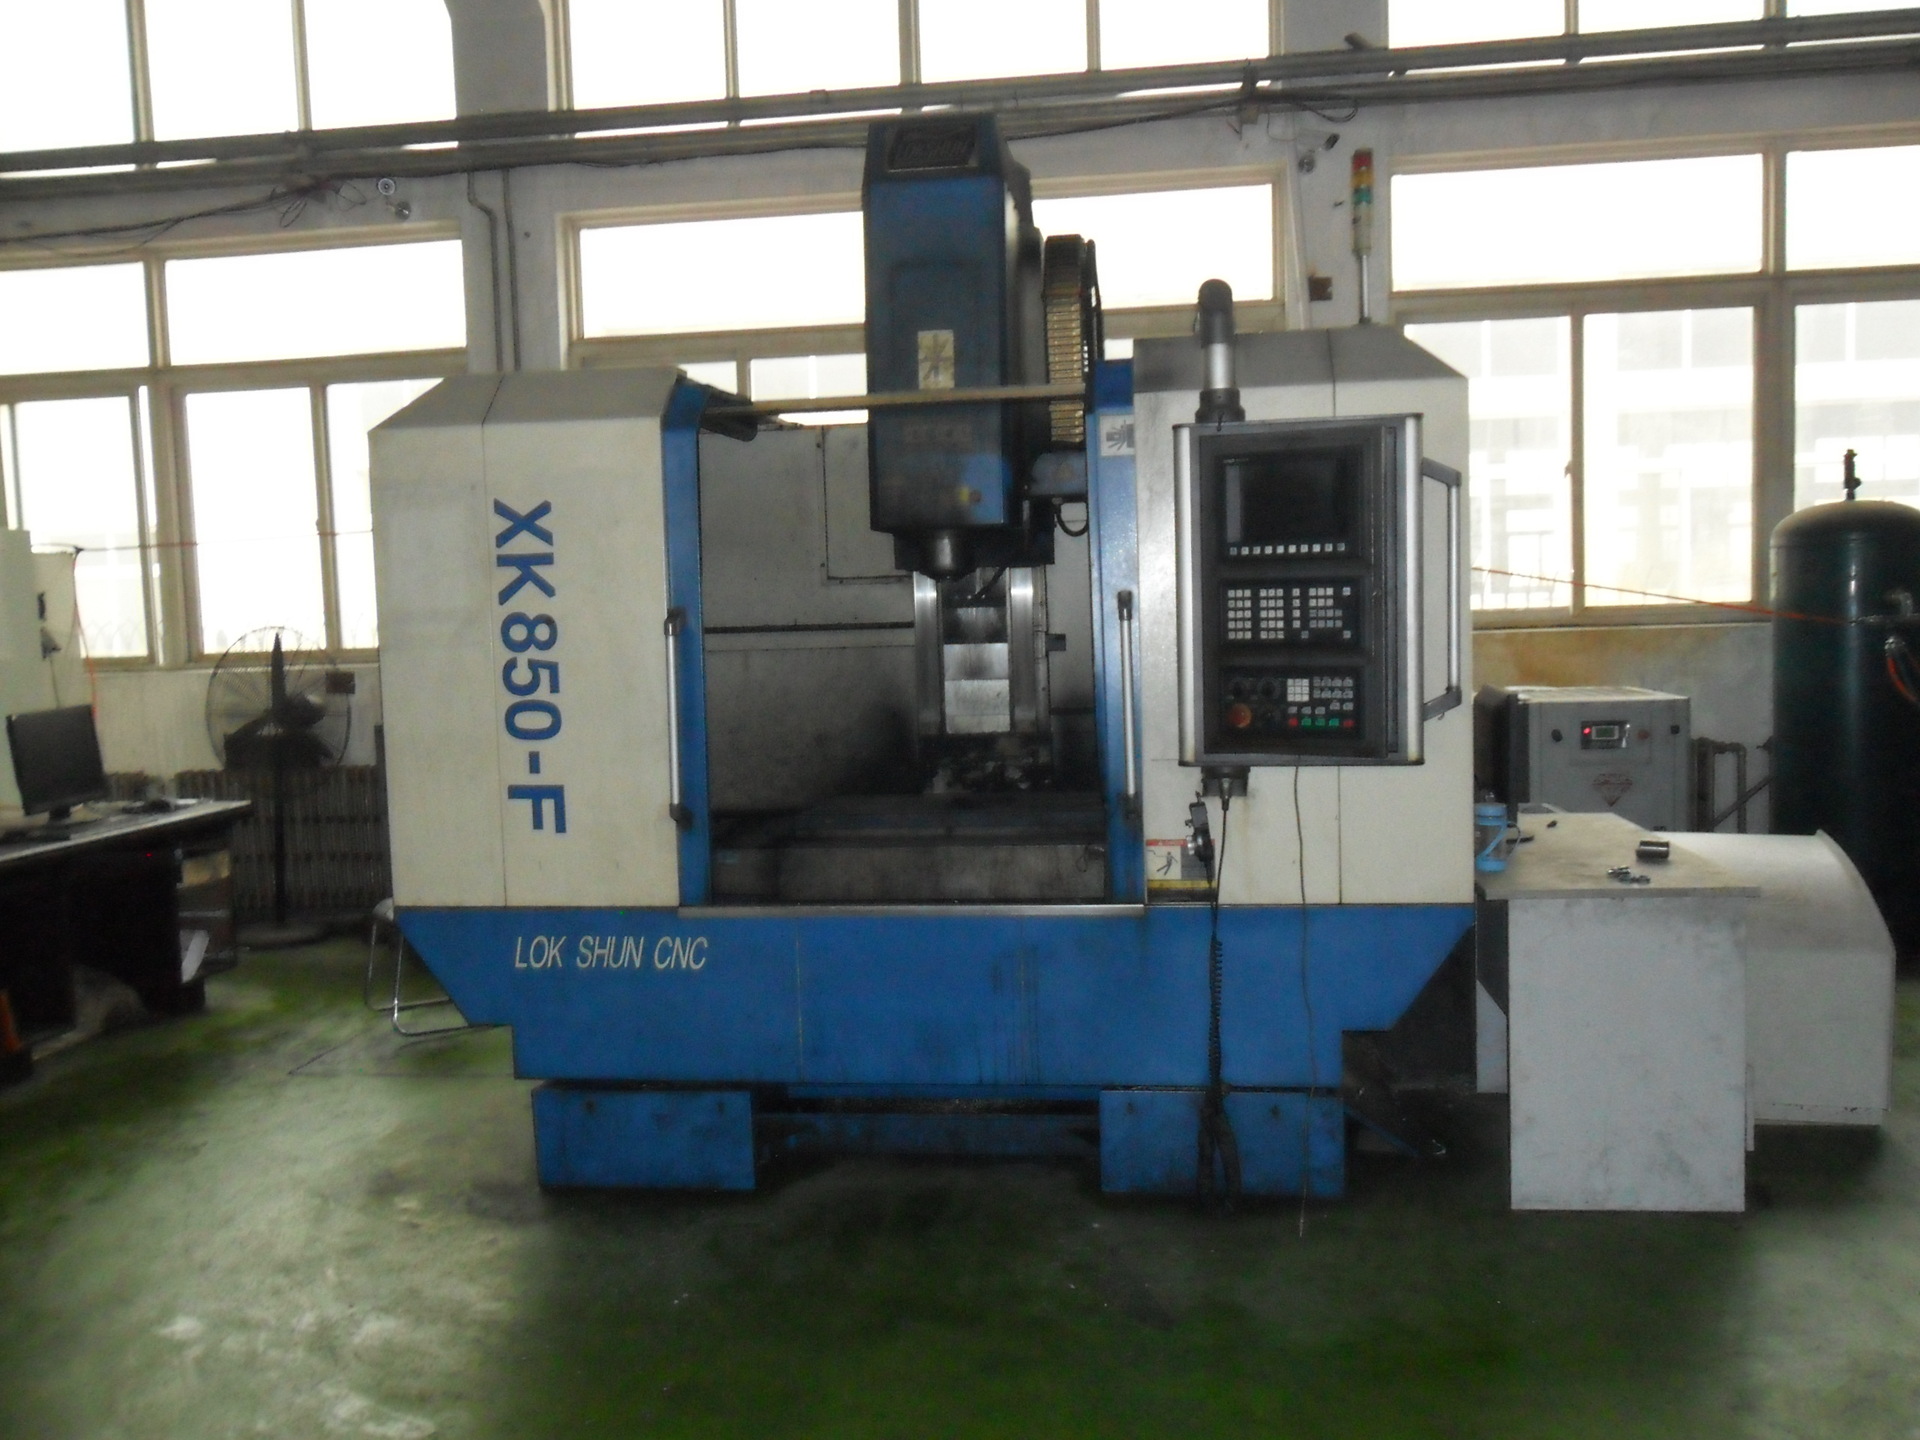
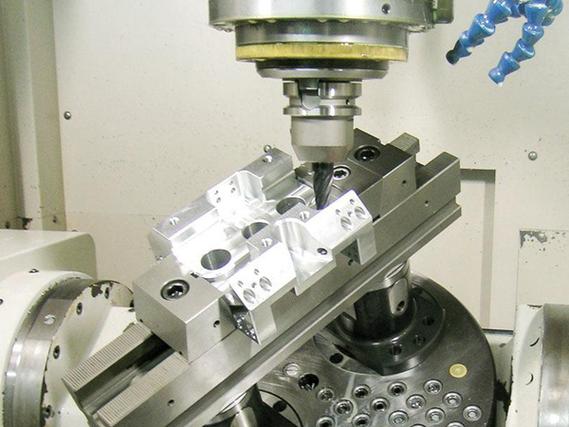
针对上述难点,CNC加工工艺需从装夹、切削与检测三个环节系统设计。装夹方面,优先采用一面两孔或模块化夹具实现基准统一,薄壁件可辅以真空吸附或低熔点填充支撑,减少夹紧变形对最终精度的影响。切削方面,粗加工以高效去除余量为目标,半精加工释放残余应力,精加工采用小切深、高转速策略,配合合适的刀具涂层与高压冷却,保证尺寸稳定与表面质量。对于铜质散热件,需控制切削热以避免材料塑性变形;对于铝合金薄壁腔体,则需通过路径优化减少径向切削力。检测方面,在线测头用于工序间快速校验,三坐标测量机用于终检关键尺寸,光学安装面还需借助平面度仪或干涉手段确认面形。
三、精度与表面质量的保障逻辑
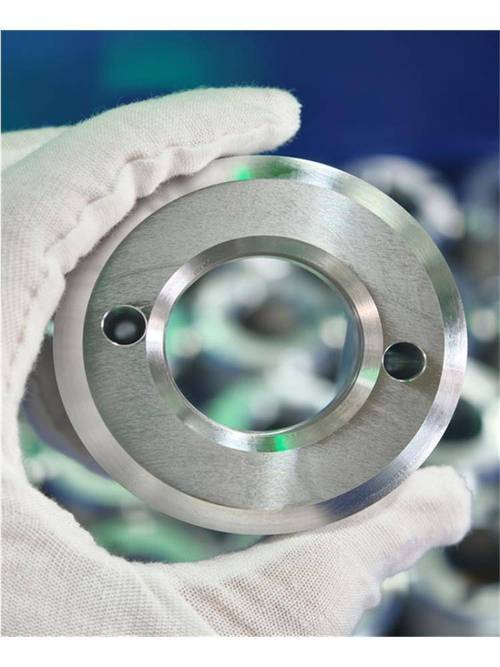
激光器零部件的质量保障不是单一工序的结果,而是从毛坯到成品的全流程控制。毛坯阶段需关注材料批次一致性与内应力状态,必要时安排预时效处理。工艺路线应遵循“粗—半精—精”的递进原则,并在关键工序间设置去应力退火,防止加工应力在后续工序中释放导致尺寸漂移。表面质量控制则需兼顾粗糙度与亚表面损伤:光学配合面通常要求Ra0.4以下,密封面需避免划伤与毛刺,流道内壁需控制毛刺残留以防污染光学元件。对于洁净度有要求的激光器零部件,加工后还需经历超声清洗与颗粒度检测环节。
四、面向激光器制造的协同建议
激光器零部件的CNC精密加工是一项设计与制造紧密耦合的工作。建议在零件设计阶段即引入可制造性评审,明确关键尺寸与基准体系,避免过约束标注;在加工阶段建立工艺参数库,按材料与结构特征分类沉淀切削数据;在检验阶段将关键特性清单与检测方案对应,形成可追溯的质量记录。唯有将精密加工能力与激光器的功能需求对齐,才能在批量生产中保持稳定的一致性与可靠性。
如若转载,请注明出处:http://www.renyujx.com/product/51.html
更新时间:2026-10-24 01:18:24