零配件机加工厂的精密加工逻辑与行业适配方向
在制造业向高端化、智能化转型的背景下,零配件机加工厂的角色正在发生深刻变化。它们不再是简单的来料加工者,而是成为下游产业链中不可或缺的精密制造伙伴。理解精密加工的内在逻辑,并明确其行业适配方向,对于机加工厂构建核心竞争力至关重要。
一、精密加工的核心逻辑:从公差控制到工艺系统
精密机械加工的本质,是在给定的成本与效率约束下,稳定地实现微米级的尺寸精度、形位精度和表面质量。这一目标的实现,依赖于一套严谨的工艺逻辑:
- 公差与配合的导向逻辑:精密加工并非盲目追求极致精度,而是以零件的功能需求为起点。首先解读图纸上的尺寸公差、形位公差与表面粗糙度要求,明确关键配合面与非关键面。加工策略围绕保证装配互换性与功能可靠性展开,避免精度过剩带来的成本浪费。
- 工艺系统的误差消减逻辑:精密加工是一个由机床、刀具、夹具、工件和操作者构成的工艺系统。逻辑的核心在于识别并控制系统中的误差源:
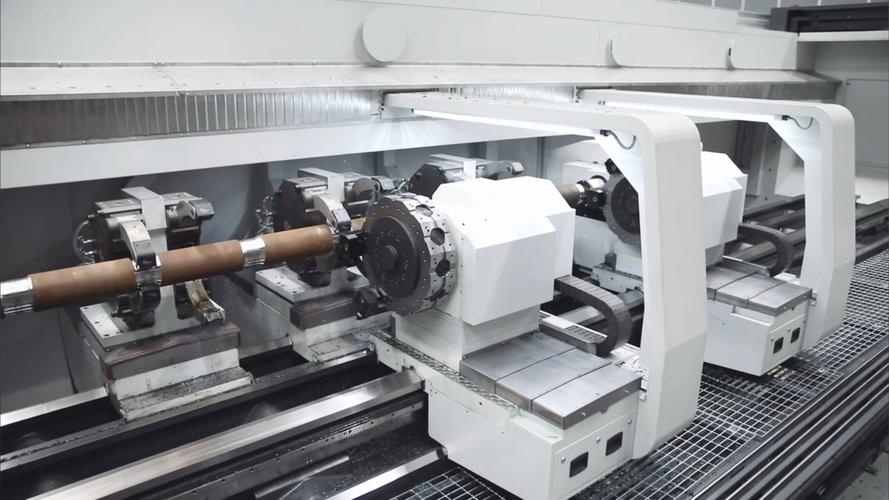
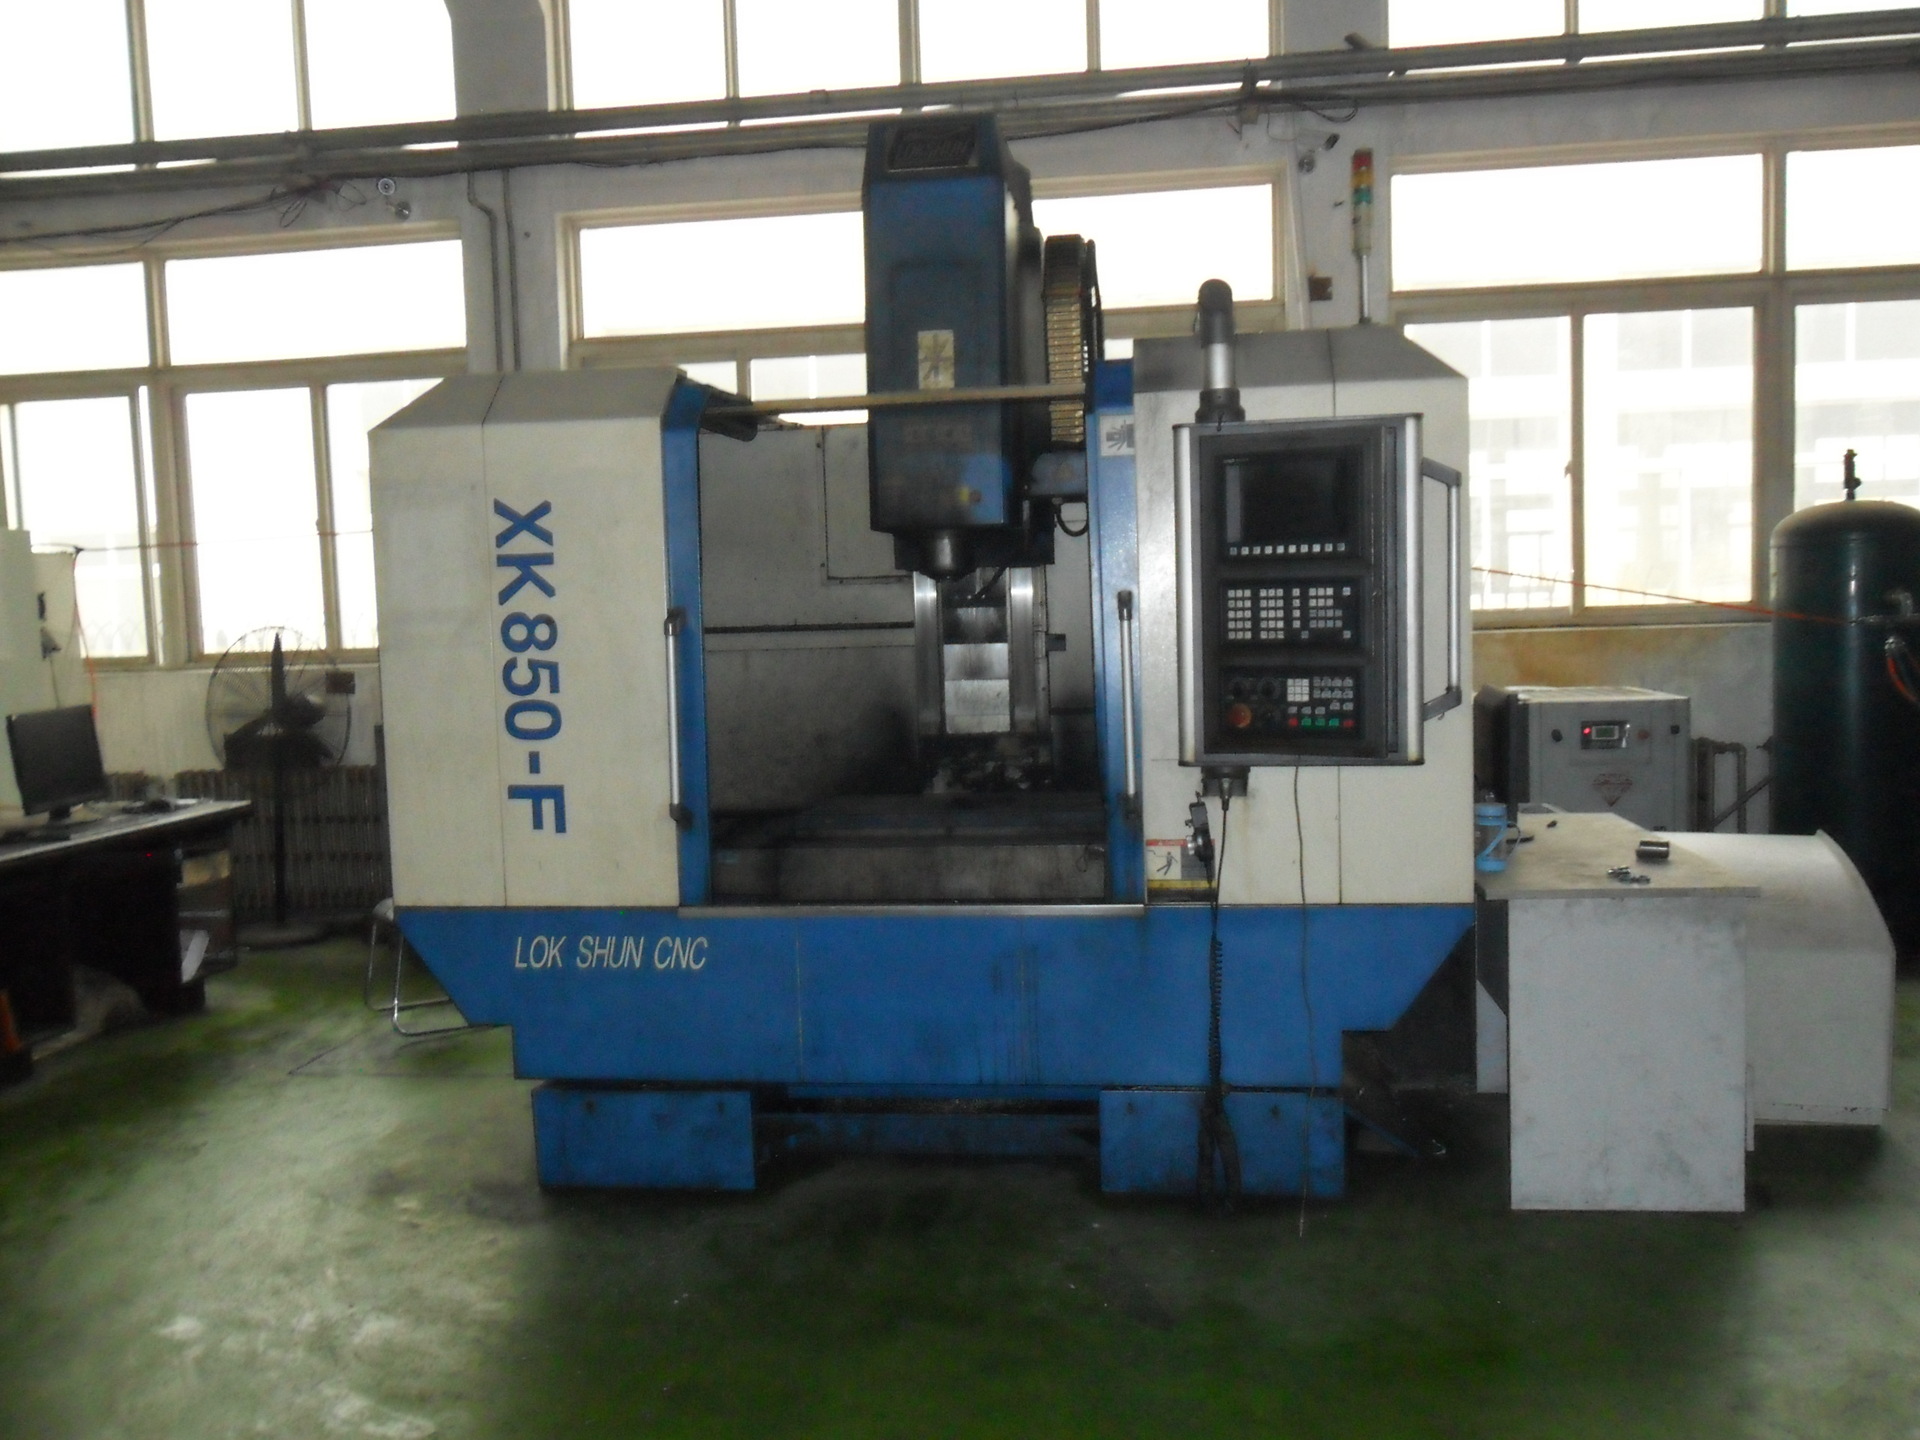
- 机床精度与刚性:高精度数控机床是基础,其几何精度、热稳定性与静态/动态刚性直接决定加工能力。
- 刀具与切削参数:针对不同材料(如铝合金、不锈钢、钛合金)选择合适的刀具几何角度与涂层,并通过切削速度、进给量、切深的优化,平衡切削力与热变形。
- 夹具与装夹方案:采用高重复定位精度的夹具,减少装夹次数,设计合理的夹紧力作用点,防止工件变形。
- 环境与测量:恒温车间与在线/离线精密测量(如三坐标测量机、影像仪)形成闭环反馈,及时修正加工偏差。
- 工序排布的集约逻辑:精密零件往往需要多道工序完成。逻辑上应遵循“先粗后精、先面后孔、基准先行”的原则,将粗加工的效率优势与精加工的精度优势分离,并在关键工序后安排去应力处理,以稳定最终精度。
简言之,精密加工的逻辑是一套以降本增效为目标,以误差流理论为指导,对工艺系统各要素进行精密控制与协同的系统方法论。
二、行业适配方向:从通用能力到细分深耕
零配件机加工厂在具备上述精密加工逻辑后,需根据自身设备、技术与经验,选择适配的行业方向进行深耕。不同行业对精密零件的需求差异显著:
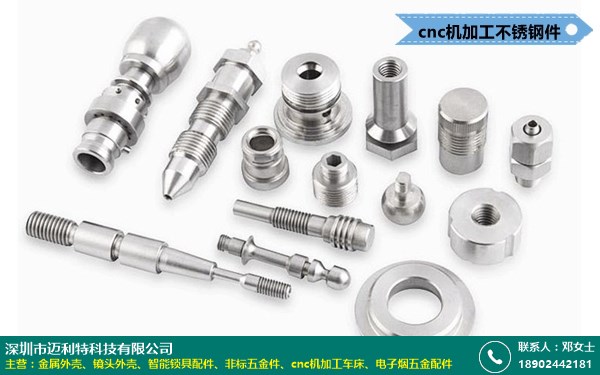
- 医疗器械行业:对无菌、生物相容性及微小精密特征要求极高。典型零件包括手术器械部件、内窥镜零件、骨科植入物配件等。适配方向侧重于微小孔加工、精密螺纹、高表面光洁度,且需熟悉医用不锈钢、钛合金、PEEK等材料的加工特性,并建立严格的质量追溯体系。
- 汽车工业(尤其新能源与底盘系统):以大批量、高一致性、轻量化为核心诉求,如电驱系统壳体、阀体、转向节、传感器零件。适配方向强调高效自动化加工(如桁架机械手集成的车铣复合中心)、稳定的工艺节拍与CPK过程能力,并具备对铝合金压铸件、粉末冶金件的精加工经验。
- 航空航天领域:零件常在高温、高压、高应力环境下工作,对材料的难加工程度(如高温合金、钛合金)和结构复杂性(薄壁、深腔)提出挑战。适配方向需具备五轴联动加工能力、防变形工艺策略、特种工艺配合(如电火花、激光),并严格遵循AS9100等航空质量管理体系。
- 半导体与电子制造设备:涉及真空腔体、精密导轨、散热部件、连接器等,对洁净度、热稳定性和超高精度平面度/平行度有严格要求。适配方向侧重超精密铣削与磨削、表面处理(阳极氧化、镀镍)配套能力,以及对陶瓷、可伐合金等特殊材料的加工知识。
- 工业自动化与机器人:谐波减速器刚轮、传感器支架等零件需求旺盛,市场对精度与成本的双重压力显著。适配可利用车铣复合与多轴加工中心,实现一次装夹完成多面加工,提升效率并保证位置度。
三、适配路径:技术能力与行业需求的精准匹配
机加工厂的行业适配并非盲目扩张,而应基于自身设备公差等级、检测能力、工艺数据库和人才结构进行匹配:
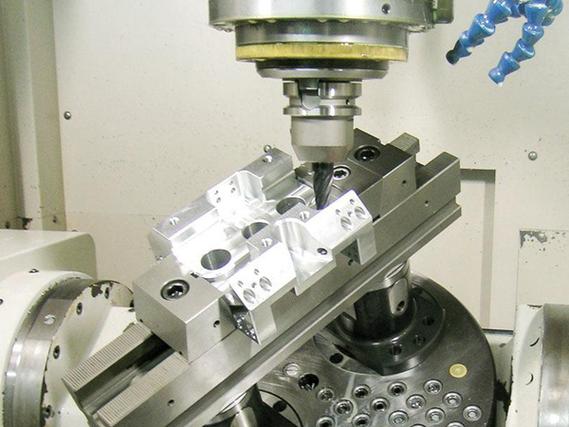
- 设备精度适配:三轴加工中心适合±0.01mm级的通用精密零件;而四轴/五轴加工中心配合高精度转台,才能应对±0.005mm以内、多面特征的复杂零件。
- 工艺know-how积累适配:针对特定行业的典型材料(如医疗钛合金、航空高温合金)建立切削参数库与薄壁防变形工装方案,形成技术壁垒。
- 质量体系适配:医疗与航空行业要求ISO 13485、AS9100等体系认证,并可包含NADCAP特殊过程认证的子项;汽车行业强调IATF 16949与PPAP流程。
零配件机加工厂的精密加工逻辑,其内核是对工艺系统的精细化掌控与误差流的闭环管理。在此基础上,工厂应依据自身禀赋,选择一至两个行业方向进行能力聚焦与持续深耕,通过与客户的协同研发与稳定交付,实现从“加工车间”向“精密制造解决方案提供者”的跃迁。在制造业高质量发展的浪潮中,清晰的逻辑与精准的适配,方能构筑持久的竞争优势。
如若转载,请注明出处:http://www.renyujx.com/product/48.html
更新时间:2026-10-24 06:51:16