精密机械零件加工的顺序分类与工艺逻辑
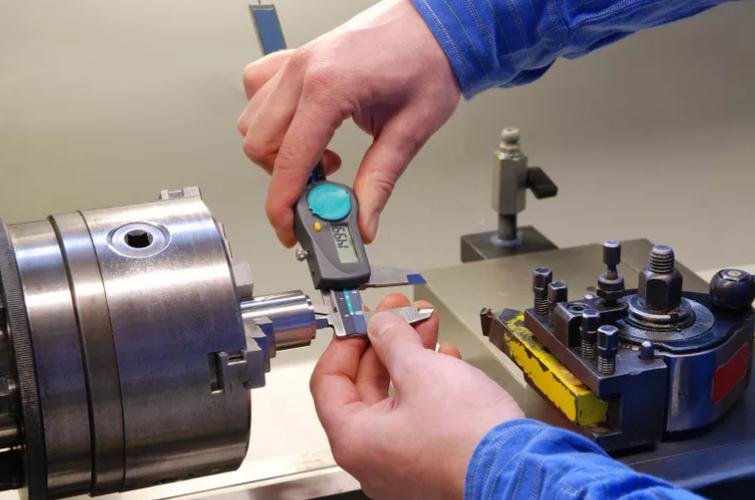
精密机械零件加工的顺序并非单一固定模式,而是根据零件结构特征、精度要求、材料特性和批量规模,形成几种典型的工序排列方式。从工艺设计角度看,加工顺序的核心在于满足基准先行、先粗后精、先面后孔、先主后次等基本原则。以下从不同维度对精密机械零件加工顺序进行分类说明。
一、按精度递进划分:粗加工—半精加工—精加工—超精加工
这是最基础也最普遍的顺序类型。粗加工以去除大部分余量为目标,为后续工序建立初步几何轮廓;半精加工修正粗加工留下的形状误差,为精加工提供均匀余量;精加工按图纸公差和表面粗糙度要求切除剩余余量;超精加工(如研磨、珩磨、抛光)则用于IT5级以上精度或Ra0.1以下表面。该顺序适用于绝大多数精密轴类、盘套类和板类零件。
二、按基准转换划分:基准面加工—主要表面加工—次要表面加工
精密零件通常先加工定位基准面,再以该基准加工其他表面。例如箱体类零件先加工底面或顶面作为统一基准,再加工轴承孔和端面;轴类零件先加工中心孔或外圆作为基准,再加工轴颈和键槽。这种顺序能减少基准不重合误差,保证位置精度。次要表面(如倒角、退刀槽、小孔)一般安排在主要表面精加工之后,避免因次要表面加工破坏主要表面的精度。
三、按面与孔的先后划分:先面后孔
对于支架、壳体、连接件等零件,通常先加工平面作为定位基准,再加工孔系。平面定位可靠、装夹稳定,以平面为基准加工孔能更好地保证孔与面的垂直度或平行度。若先加工孔再以孔定位加工平面,则夹具复杂且定位精度不易保证。该顺序在精密机械加工中应用极广,尤其适合孔系位置精度要求高的零件。
四、按热处理介入时机划分:加工—热处理—精加工
精密零件常需安排去应力退火、调质、渗碳淬火或时效处理。顺序一般为:粗加工后进行去应力退火,精加工前进行最终热处理,热处理后再进行精加工或光整加工以修正变形。对于高精度零件,还可在粗加工与精加工之间安排多次时效处理,稳定材料组织,减少后续加工和使用中的尺寸漂移。
五、按工序集中程度划分:工序集中与工序分散
工序集中指将多数加工内容安排在一台数控机床或一个工位完成,减少装夹次数,有利于保证位置精度,适合高精度、形状复杂的中小批量零件。工序分散则将加工内容分配到多台设备,每道工序内容简单,便于使用专用设备和熟练操作,适合大批量生产。现代精密机械加工更倾向于工序集中与适度分散相结合,在保证精度的同时兼顾效率。
六、按流水线组织划分:先主后次、先急后缓
在批量生产中,加工顺序还需考虑生产节拍和物流组织。通常先安排关键工序和瓶颈工序,再安排普通工序;先加工影响装配精度的主要表面,再处理辅助表面。对于有配合关系的零件,还需按装配先后和尺寸链关系确定加工顺序,确保互换性和装配精度。
归纳而言,精密机械零件加工顺序的几种类型可概括为:精度递进型(粗—半精—精—超精)、基准导向型(基准—主要表面—次要表面)、面孔先后型(先面后孔)、热处理穿插型(加工—热处理—精加工)、组织集中型(工序集中/分散)以及生产组织型(先主后次)。实际工艺设计中,往往需要根据零件具体结构和精度要求,组合使用上述顺序类型,形成经济合理的精密加工工艺路线。
如若转载,请注明出处:http://www.renyujx.com/product/37.html
更新时间:2026-10-24 18:06:01