深拉伸成型与精密机械加工 工艺协同驱动精密制造升级
在精密制造领域,深拉伸成型与精密机械加工是两项关键工艺,它们分别代表了材料塑性成形与切削去除加工的顶尖水平。当产品需要兼具复杂三维结构、高尺寸精度和优良表面质量时,二者往往需要协同配合,才能实现从毛坯到成品的完美转化。本文将深入探讨深拉伸成型与精密机械加工的技术特点、协同关系以及实际应用,为相关行业从业者提供参考。
一、深拉伸成型:塑性成形的精密化演进
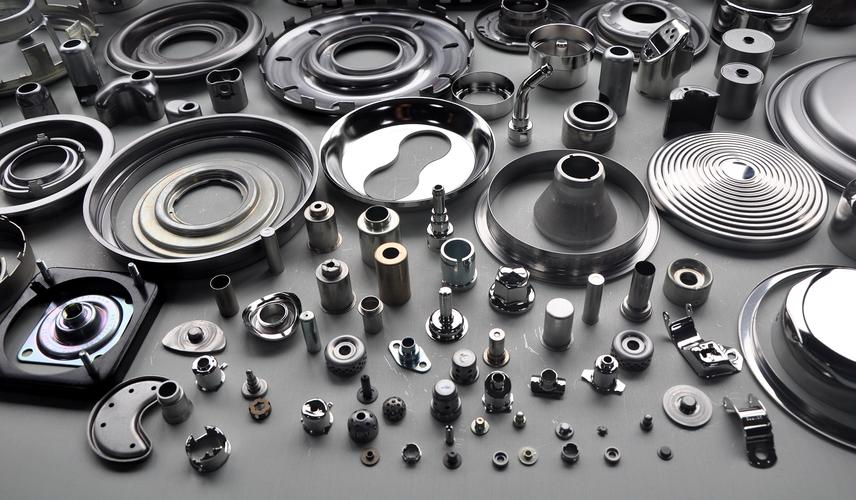
深拉伸成型是一种利用模具将金属板料冲压成开口空心零件的工艺,其核心在于控制材料流动,避免起皱、拉裂等缺陷。随着精密制造需求的提升,深拉伸成型已从传统的粗略成形向精密化、智能化方向发展。主要技术特点包括:
- 高精度模具设计与制造:采用CAD/CAE仿真优化拉伸工艺参数,配合高精度加工中心制造模具,确保凸凹模间隙均匀、圆角合理,从而提高产品尺寸一致性。
- 多道次拉伸与变薄拉伸:针对深腔、小圆角零件,通过多道次拉伸逐步成形,并结合变薄拉伸技术控制壁厚,满足轻量化与高强度要求。
- 在线监测与自适应控制:利用力传感器、视觉系统实时监测拉伸过程,动态调整压边力与拉伸速度,减少废品率。
典型材料包括不锈钢、铝合金、钛合金及铜合金等,广泛应用于汽车发动机壳体、电子接插件、医疗器械等领域的精密零件。
二、精密机械加工:去除加工的高精度保障
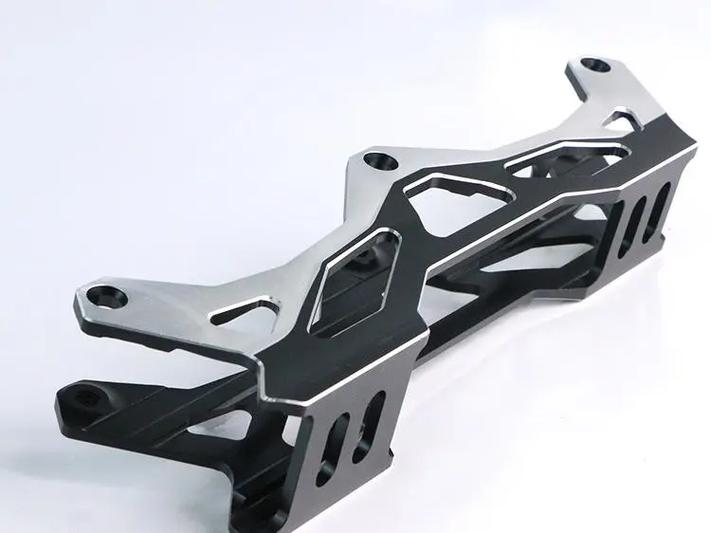
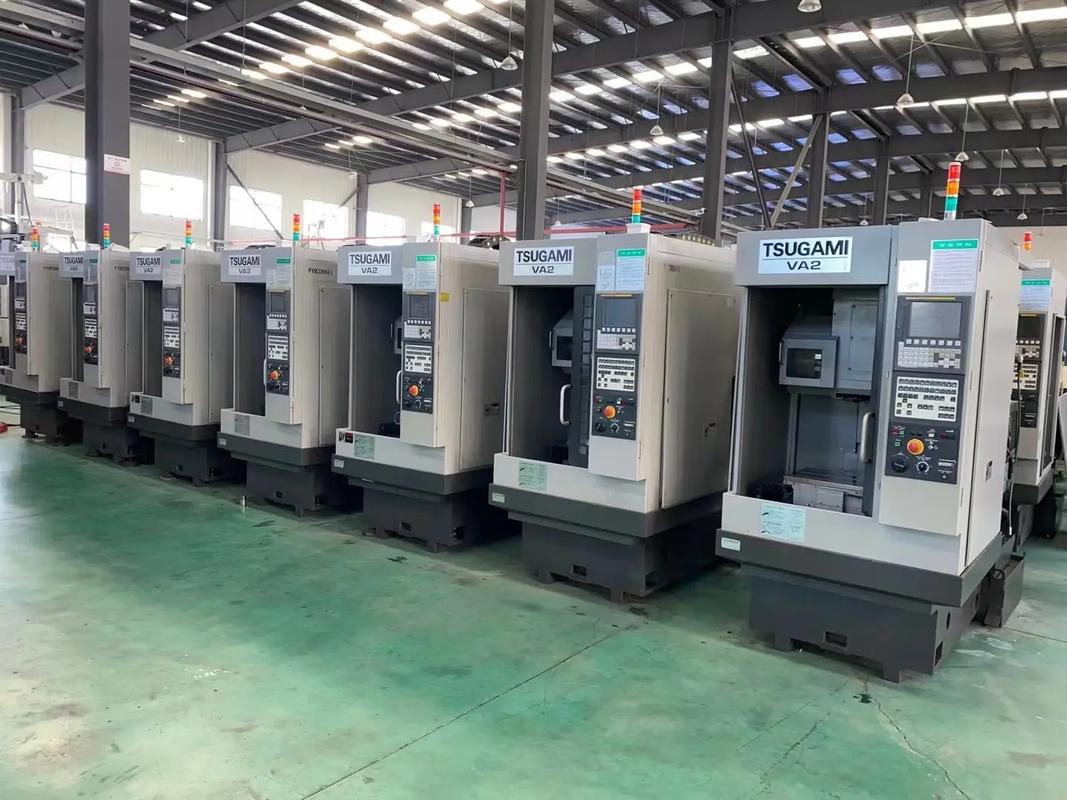
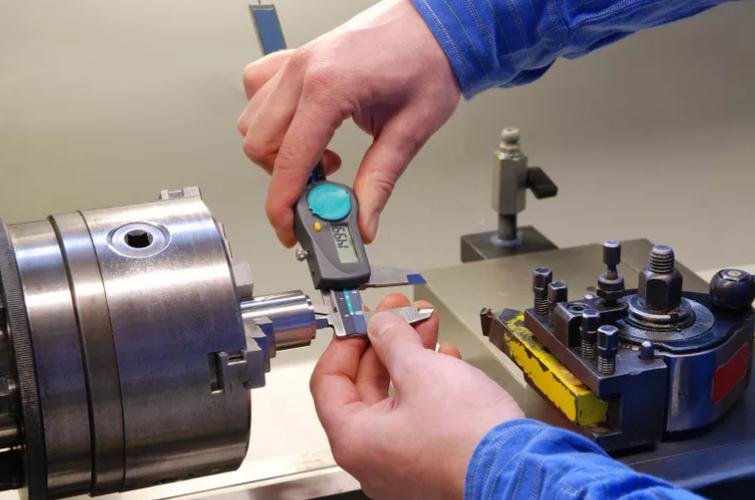
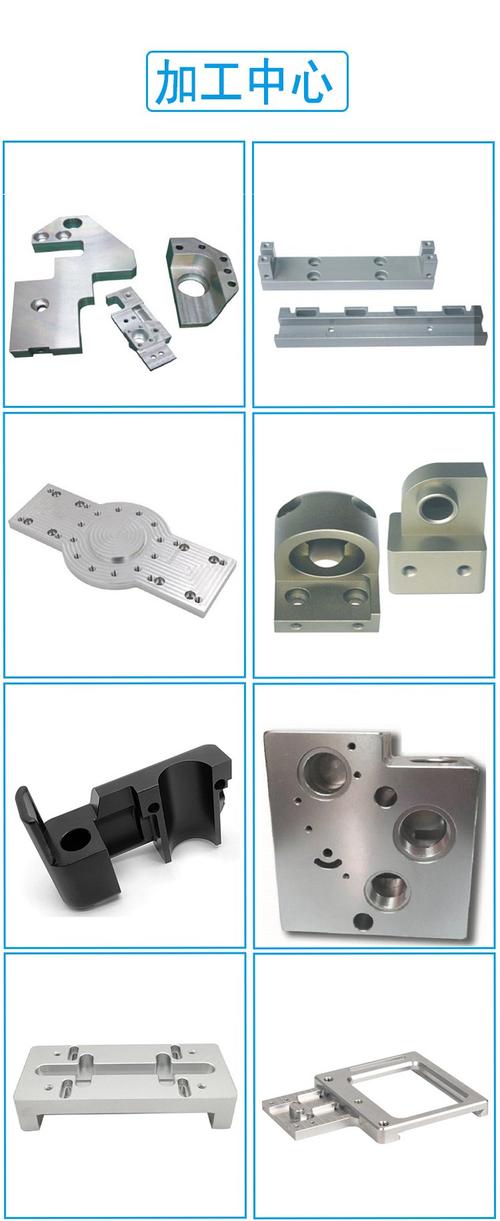
精密机械加工是通过切削、磨削等方式去除材料,以获得高精度尺寸和良好表面质量的工艺。其核心优势在于能够加工复杂几何形状、严格公差(可达±0.001mm)和低表面粗糙度(Ra<0.1μm)。关键技术包括:
- 高速切削与硬切削:采用高性能刀具(如CBN、PCD)和高速主轴,实现淬硬钢、高温合金的高效精密加工,减少后续磨削工序。
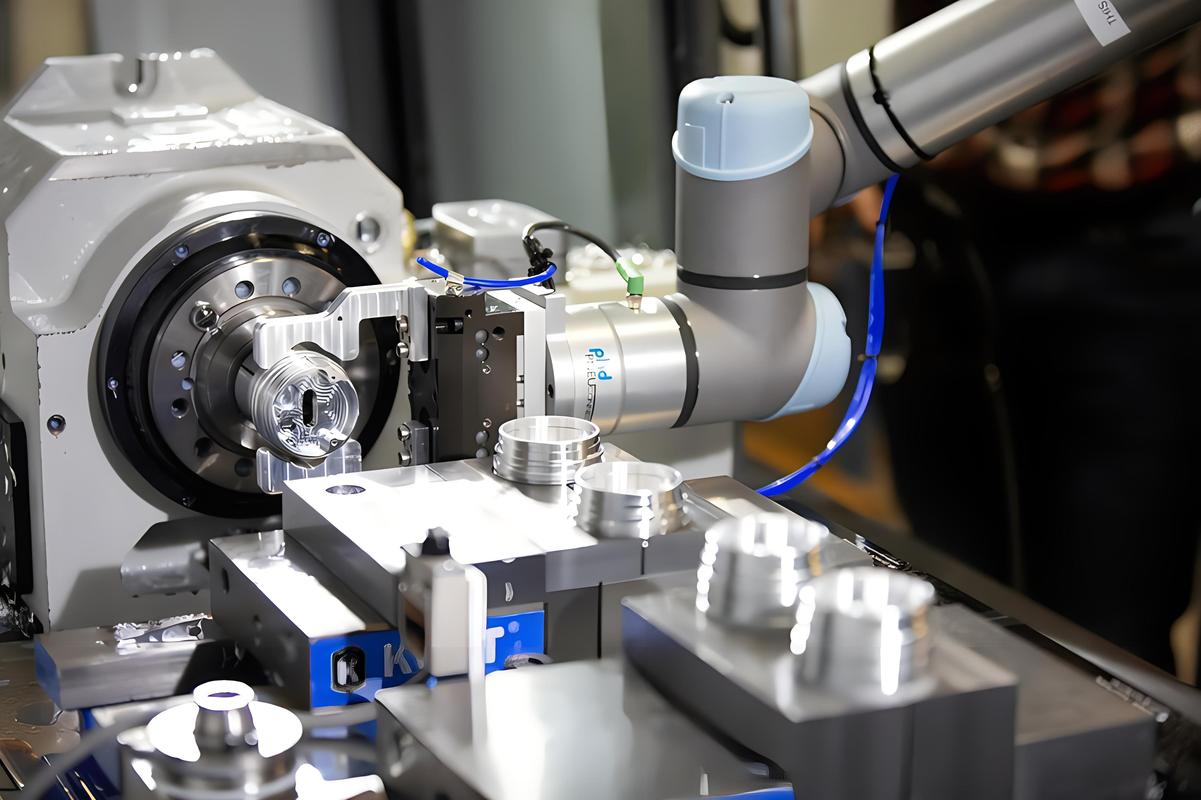
- 多轴联动与车铣复合:通过五轴加工中心或车铣复合机床,一次装夹完成多面加工,提高位置精度,避免多次装夹误差。
- 微细加工与精密磨削:针对微小特征(微孔、微槽)采用微细铣削、电火花加工或精密磨削,满足微创医疗器械、光学模具等需求。
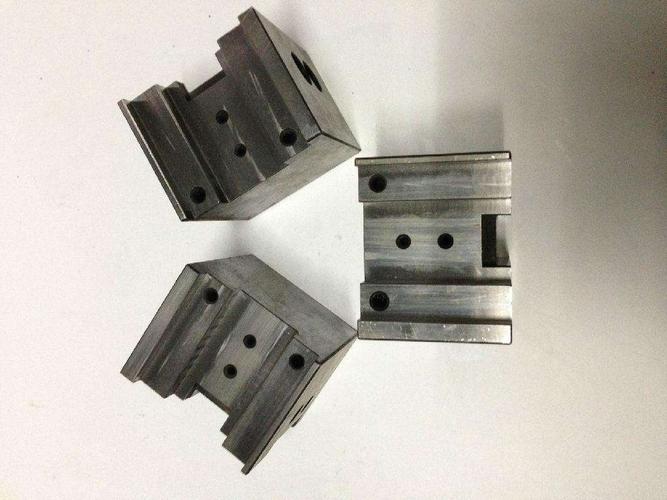
精密机械加工常用于深拉伸成型后的关键尺寸修整、孔系加工、密封面加工等,也可直接制造形状复杂的精密零件。
三、协同应用:从毛坯到成品的工艺链整合
在许多高端产品中,深拉伸成型与精密机械加工不可分割。深拉伸提供近净成形的毛坯,减少材料浪费;精密机械加工则保证最终精度与功能。典型的协同场景包括:
1. 汽车变速箱齿套:先通过深拉伸成型获得杯形毛坯,再经精密车削、拉削内花键,保证同轴度与齿形精度。
2. 航空航天传感器外壳:采用钛合金深拉伸成型薄壁壳体,然后精密铣削安装面、钻孔攻丝,满足气密性与轻量化要求。
3 新能源电池盖板:铝板深拉伸成型后,精密冲压防爆阀刻痕,并进行精密机加工密封槽,确保密封可靠。
协同工艺的关键在于:
- 工艺路线设计:合理分配成形与切削余量,避免加工硬化影响切削性能。
- 基准统一与夹具设计:采用同一基准或柔性夹具,减少重复定位误差。
- 恒温与清洁环境:控制热变形与切屑污染,提升加工精度。
四、技术挑战与发展趋势
当前面临的主要挑战包括:难变形材料的深拉伸开裂、回弹控制;精密加工中的刀具磨损与颤振抑制;以及工艺链的数字化集成。未来趋势表现为:
- 复合成形与增减材制造融合:将深拉伸与激光增材、精密铣削结合,实现复杂结构的一体化制造。
- 智能工艺决策系统:基于机器学习的工艺参数优化,实现“成形-加工”全流程自适应控制。
- 超精密与微纳加工:将深拉伸微成形与微细加工结合,用于微型医疗器械、微电子元件。
五、结论
深拉伸成型与精密机械加工各有优势,又相互补充。深拉伸赋予产品高效、近净成形的能力,而精密加工则提供最终的几何精度与功能特性。通过工艺协同与技术创新,制造企业可显著提升产品质量、降低成本和缩短周期,在激烈的市场竞争中占据优势。随着智能化与复合制造技术的成熟,深拉伸成型与精密机械加工将更加紧密融合,共同推动精密制造向更高水平迈进。
如若转载,请注明出处:http://www.renyujx.com/product/26.html
更新时间:2026-10-24 07:44:57